

 Öne Çıkan
Jiletli Tel Eksantrik Pres Hattı
Jiletli Tel Pres Hatları
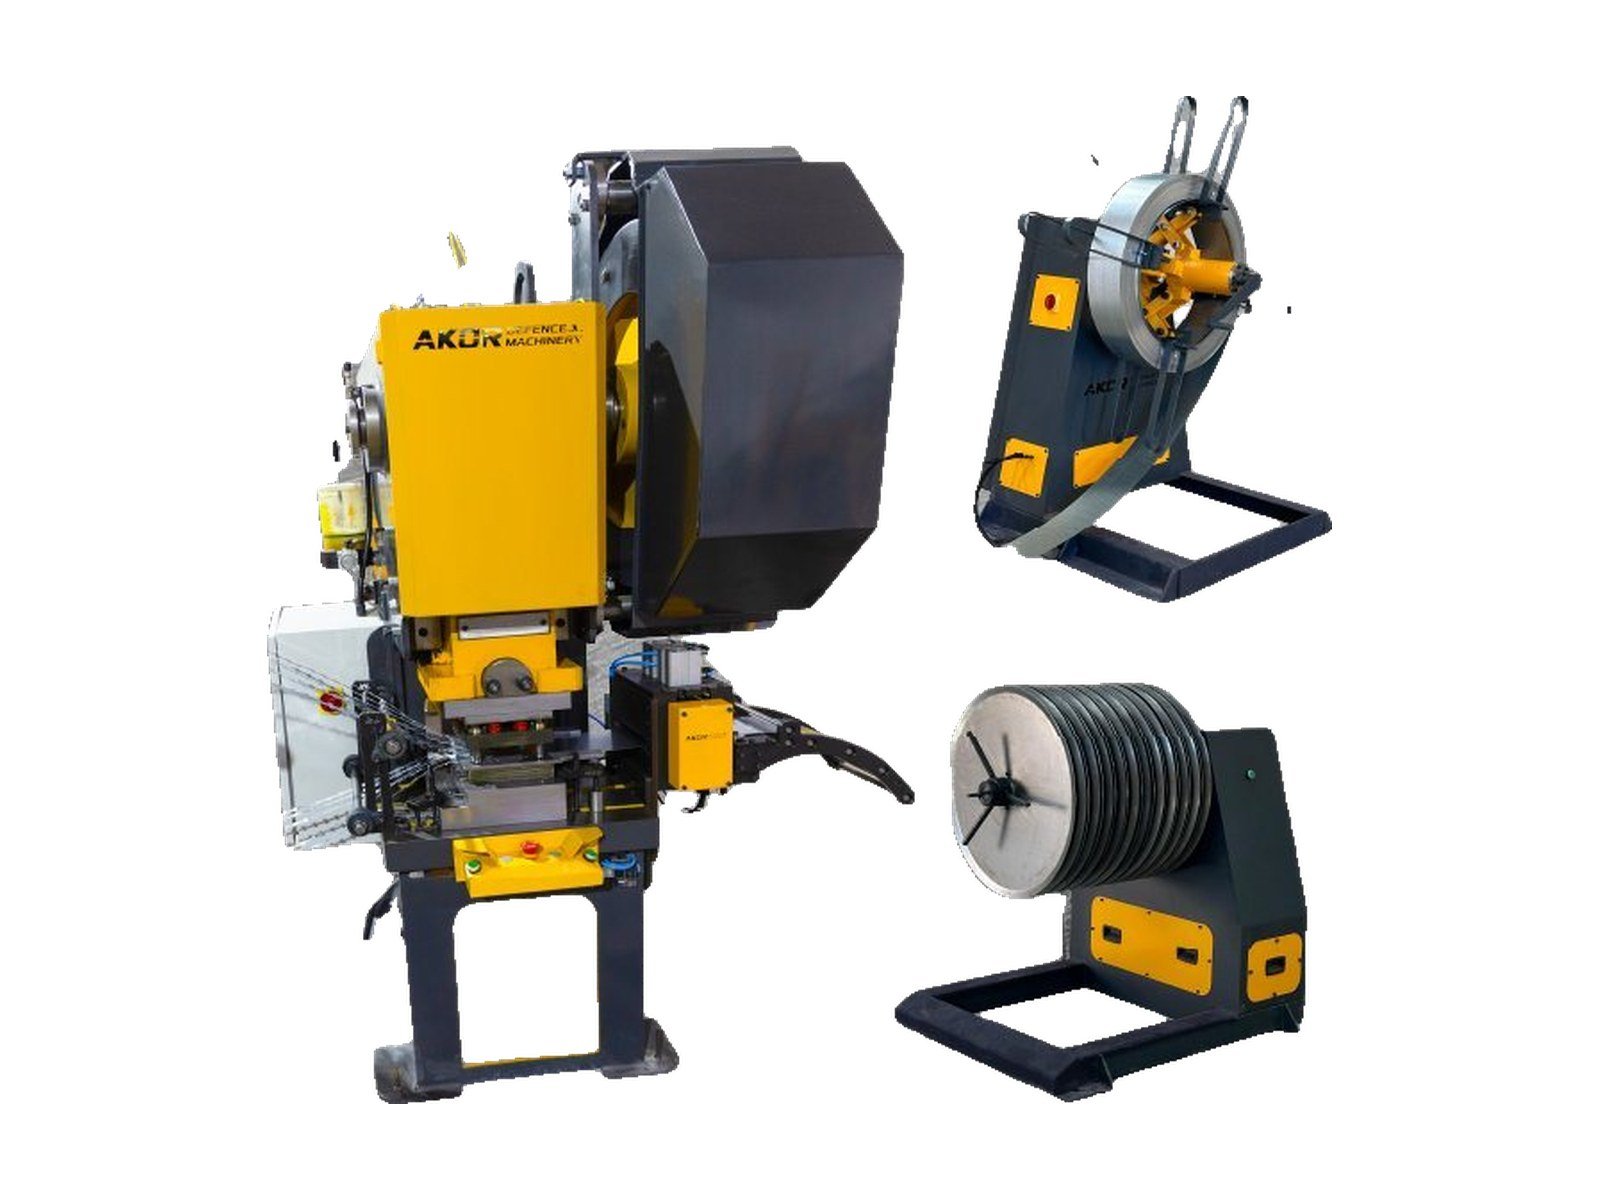
Ürün Kodu: AKR-EP-2090 / 3090 / 4090
Jiletli Tel Eksantrik Pres Hattı
40, 60 ve 100 tonluk C gövdeli eksantrik pres, servo sac sürücü ve 12-42 kasetli toplayıcıyla BTO-CBT bıçaklı şerit üreten yüksek hacimli kesme hattı.
- 40 / 60 / 100 ton C gövde, üç model
- 6-21 şerit BTO-CBT kalıp
- Servo sac sürücü ile sabit hatve
- Otomatik yağlama sistemi
- PLC kontrol ve elektronik sayaç
- Tek operatörle çalışma
Sahadan görüntüler
Makine çalışırken
Jiletli Tel Eksantrik Pres Hattı, AKOR tesislerinde ve müşteri sahalarında çekilmiş gerçek üretim görüntüleri.
AKR-EP-2090 · 2B şematik canlandırma
Makina nasıl çalışır?
Jiletli Tel Eksantrik Pres Hattı, galvaniz sac şeridi BTO ve CBT tipi bıçak profillerine kesen ve jiletli tel üretiminin ilk halkasını oluşturan yüksek hacimli bir kesme hattıdır. Hat; rulo açıcı, servo sac sürücü, C gövdeli eksantrik pres, çok şeritli kesme kalıbı, ayırıcılar ve kasetli toplayıcıdan oluşur. Presten çıkan bıçaklı şeritler kasetlere sarılarak doğrudan birleştirme hattına beslenmeye hazır hâle gelir.
AKR-EP-2090, AKR-EP-3090 ve AKR-EP-4090 olmak üzere üç model hâlinde sunulan hat, tamamen çelik yapısıyla jiletli tel kesiminde oluşan yüksek basınç ve titreşime karşı uzun ömürlü çalışacak şekilde tasarlanmıştır. Otomatik yağlama sistemi aşınmayı en aza indirir; PLC kontrol ve elektronik sayaç sayesinde üretimi anlık olarak takip edebilirsiniz. Hedef kapasitenize ve bıçak tipinize göre doğru modeli birlikte belirleriz.
Çalışma prensibi
- Rulo yükleme: Ana şalter kapalıyken rulo açıcının kolu çevrilerek ayaklar sacın gireceği ölçüye getirilir. Sac rulo forklift veya vinçle yerleştirilir, ayaklar sacı sıkacak şekilde kapatılır ve ağırlık tamamen rulo açıcıya bırakılır.
- Gerdirme ve sensör hattı: Rulo gerdirilerek oturması kontrol edilir; sac, sensör aparatından geçirilerek servo sac sürücüye bağlanır.
- Servo besleme: Servo sürücü, sacı her vuruşta kalıp hatvesine eşit adımla prese iletir. Böylece bıçak aralığı ve geometrisi tüm rulo boyunca aynı kalır.
- Kesme: Eksantrik pres, modele göre 6-11, 12-15 veya 19-21 şeritlik BTO-CBT kalıbıyla sacı tek vuruşta çok sayıda bıçaklı şeride ayırır.
- Ayırma: Presten çıkan dilimlenmiş şeritler önce birinci, ardından ikinci ayırıcıdan geçirilerek birbirinden düzgün biçimde ayrılır.
- Kasetlere sarım: Kasetler mil üzerine aralarına burç takılarak dizilir. Şerit uçları pense ile yaklaşık 55° açıyla 1 cm kadar bükülüp kaset göbeğindeki kanala yerleştirilir ve bir tur elle sarılır. Toplayıcı hızı pres hızıyla senkronize edilerek otomatik sarıma geçilir.
- Sevk: Dolan kasetler sökülerek birleştirme hattına aktarılır.
Öne çıkan özellikler
- Tamamen çelik yapı: Kesme sırasında oluşan yüksek basınç ve titreşime karşı rijit gövde, kalıp ömrünü ve ölçü tutarlılığını korur.
- Otomatik yağlama sistemi: Kayar yüzeyleri düzenli yağlayarak aşınmayı ve plansız duruşları azaltır.
- Servo sac sürücü: Her vuruşta aynı adım; hatve ve bekleme süresi kontrol panelinden ayarlanır.
- PLC kontrol ve elektronik sayaç: Vuruş, metraj ve üretim adedi anlık izlenir; HMI ekranı Türkçe ve İngilizce, talebe göre Ukraynaca, Rusça veya Arapça sunulur.
- Yüksek kaset kapasitesi: Modele göre 12-22, 24-30 veya 38-42 kasetli toplayıcı ile her vuruşta çıkan tüm şeritler eş zamanlı sarılır.
- Tek operatör: Hat, rulo değişimi ve kaset değişimi dâhil tek operatörle yönetilecek şekilde kurgulanmıştır.
Kullanım alanları ve üretilebilen ürünler
Hat; konsertina, düz (spiral) ve düzlemsel jiletli tel üretimi için gerekli BTO ve CBT tipi bıçaklı şeritleri üretir. Kesilen şeritler birleştirme hattında çekirdek telle buluşarak sınır güvenliği, askeri tesis çevre korumaları, kritik altyapı, cezaevi, havalimanı ve endüstriyel tesis çitlerinde kullanılan jiletli tele dönüşür. Yüksek kaset sayılı AKR-EP-4090, büyük tonajlı üretim yapan tesisler için; AKR-EP-2090 ise üretime yeni başlayan ya da ürün gamını genişleten işletmeler için idealdir.
Teknik özet
| Model | AKR-EP-2090 | AKR-EP-3090 | AKR-EP-4090 |
|---|---|---|---|
| Eksantrik pres | 40 ton · 120-140 vuruş/dk | 60 ton · 60-80 vuruş/dk | 100 ton · 40-60 vuruş/dk |
| Kalıp | 6-11 şerit BTO-CBT | 12-15 şerit BTO-CBT | 19-21 şerit BTO-CBT |
| Rulo açıcı | 1 ton | 1 ton | 1,5 ton |
| Toplayıcı kaset | 12-22 adet | 24-30 adet | 38-42 adet |
| Güç | 7 kW · 380 V | 9 kW · 380 V | 11 kW · 380 V |
Tüm modellerde servo sac sürücü, PLC kontrol, elektronik sayaç ve otomatik yağlama standarttır; hat tek operatörle çalışır. Pres tonajı ve kesim adedi üretilecek jiletli tel modeline göre değişebilir.
Kurulum, eğitim ve bakım
Hat, fabrikamızda kalite kontrolü ve kullanıcı ayarları yapılarak sevk edilir; kurulum, devreye alma ve operatör eğitimi uzman ekibimiz tarafından sahada gerçekleştirilir. AKOR ürünleri imalat hatalarına karşı 1 yıl garantilidir; yedek parça ve teknik destek AKOR servis ekibi tarafından sağlanır.
- Yerleşim: Pres düz ve terazili bir zemine, çevresinde en az 0,5 m boşluk bırakılarak yerleştirilip sabitlenmelidir. Eksantrik hareket nedeniyle makine kendi çapının dışına çıkabilir.
- Ortam: Kuru, kapalı, nemden ve yağmurdan uzak bir alan; ortam sıcaklığı 10-30 °C arasında olmalıdır.
- Elektrik ve hava: Bağlantılar yetkili kişilerce yapılmalı; ana panoda faz koruma rölesi, kaçak akım rölesi ve uygun sigorta bulunmalı, hat regülatör üzerinden beslenmelidir. Topraklama olmadan kesinlikle çalıştırılmamalıdır. Pres hava basıncı 8 bar olarak ayarlanmalıdır.
- Yağlama: Kalıplar için kızak yağı; pres ve rulmanlar için kızak ve gres yağı yarı yarıya karıştırılarak kullanılır. Sürekli çalışan bir hatta otomatik yağlamaya ek olarak haftada bir el gresörlüğü kadar yağlama önerilir.
- Kalıp ve servo ayarları: Fabrikada yapılan kalıp ve servo sürücü ayarları değiştirilmemelidir. İlk çalışmada manuel mod kullanılmalı, baskıların üst üste binmesine izin verilmemelidir.
- Güvenlik: Pres çalıştırılmadan önce kayıt alanında malzeme bırakılmamalı, baskı sırasında kalıp arasında hiçbir nesne olmamalıdır. Kalıpta sac sıkışırsa kalıba zarar verebilecek alet kullanılmamalı, yetkili servis çağrılmalıdır.
- Periyodik kontrol: Kalıp bıçakları haftalık kontrol edilmeli; körelmiş bıçaklar profesyonelce bilenmeli ya da yenilenmelidir. Olağan dışı bir ses duyulduğunda AKOR Makina ile iletişime geçilmelidir.
Hat içinde birlikte çalıştığı makineler
Eksantrik pres hattı, AKOR jiletli tel üretim hattının ilk istasyonudur. Kasetlere sarılan şeritler Jiletli Tel Yatay Birleştirme Hattı veya Dikey Birleştirme Makinası ile çekirdek tele birleştirilir. Konsertina formu için Klips Üretim Hattı ve Klips Tabancası kullanılır; son aşamada Helezon Jiletli Tel Presleme Makinesi ve Helezon Jiletli Tel Ambalaj Makinesi ile ürün sevke hazırlanır. Daha düşük hacimli üretim için Hidrolik Pres Hattı alternatif olarak değerlendirilebilir.
Projenizi birlikte planlayalım
Hedef kapasitenizi, üretmek istediğiniz bıçak tiplerini ve sac kalınlığınızı paylaşın; size en uygun pres modelini ve hat yapılandırmasını içeren teklifimizi hazırlayalım. Teklif isteyin ya da mevcut hattınız için teknik destek ekibimize ulaşın.
| Pres | 40 / 60 / 100 ton C gövde |
|---|---|
| Vuruş | 40-140 vuruş/dk |
| Kalıp | 6-21 şerit BTO-CBT |
| Sac sürücü | Servo |
| Kontrol | PLC + elektronik sayaç |
| Güç | 7-11 kW · 380 V |
| Operatör | 1 |
Bilgi al / teklif iste
Sorunuzu ya da ihtiyacınızı yazın; ekibimiz en kısa sürede size dönüş yapsın.
Benzer Ürünler
Öne Çıkan